RH16A Stroj za namotavanje vlakana
Zadovoljava zahtjeve za namotavanje kvadrupolnih, oktupolnih i heksadekapolnih zavojnica od vlakana
Potpuno zabrtvljena zavarena struktura sa snažnom apsorpcijom udara
Precizno automatsko postavljanje vlakana
Prikaz duljine namota, broja zavoja, broja slojeva itd-u stvarnom vremenu.
Opis
Ključne značajke
- - Zadovoljava zahtjeve za namotavanje zavojnice od kvadrupolnih, oktupolnih i heksadekapolnih vlakana
- - Potpuno zabrtvljena zavarena struktura sa snažnom apsorpcijom udara
- - Precizno automatsko postavljanje vlakana
- --prikaz duljine namotaja, broja zavoja, broja slojeva itd. u stvarnom vremenu.

Prijave
- Namatanje vlaknastih zavojnica
Predstavljanje proizvoda
Tvrtkin RH16AA više{1}}polni stroj za namotavanje vlakana je osnovna oprema za namotaje FOG vlakana-s vlastitim istraživanjem i razvojem i tehnologijom proizvodnje. Mota zavojnice putem simetričnog ili ravnog-postupka namotavanja s preciznim automatskim nanošenjem slojeva i nanošenjem ljepila. Njegovo postolje montira teške-kotačiće i mehanizam za niveliranje za mobilnost i pozicioniranje. Tijekom namotavanja, dovod slojeva izračunava se iz-brzine preuzimanja i promjera vlakana tako da precizni klizač ostaje usklađen za uravnoteženo, precizno slojevanje; pogon-isplate i senzor napetosti su-montirani i ostaju relativno nepomični.
Jedinstvena tehnologija
Tvrtka je visoko{0}}tehnološko poduzeće s punim mogućnostima zatvorene-petlje od opreme za namotavanje vlakana i zavojnica do FOG-ova, vlakana/MEMS inercijalnih proizvoda, IMU sklopova, softvera i opreme za testiranje. Kontrola procesa od-{4}}do kraja poboljšava kvalitetu i smanjuje troškove. Radeći prema ISO9001 sa strogim procesima, osigurava pouzdanost i dosljednost proizvoda.
Parametri
Specifikacije stroja za namotavanje vlakana RH16A
|
Parametar |
Tehnički podaci |
|
Raspon promjera vlakana (mm) |
Φ0.1-Φ0.5 |
|
Brzina namotavanja (r/min) |
0-80 |
|
Maksimalni promjer alata (mm) |
250 |
|
Raspon kontrole napetosti (g) |
3-50 |
|
Preciznost napetosti (g) |
±0,5 (20 o/min) |
|
Poprečni hod (širina zavojnice) (mm) |
200 |
|
Preciznost brojanja (okreti) |
0.01 |
|
Parametri koji se mogu prikazati |
Okreti, napetost, duljina, broj slojeva, smjer vretena, smjer kretanja, koordinata, brzina, prikaz duljine rane-u stvarnom vremenu za trenutni sloj |
|
Programabilni parametri |
Promjer vlakana, smjer vretena, smjer kretanja, brzina, napetost, promjer kalema, širina kalema itd. |
|
Dimenzije opreme (mm) |
L 1500 × W 1150 × H 1900 |
Konturni crtež

Sigurnosne upute
Prije korištenja opreme pažljivo pročitajte sljedeći odjeljak o sigurnosti kako biste osigurali osobnu sigurnost!!!!
UPOZORENJE
Napajanje ove opreme je dvo{0}}fazno, tro-žično 220V, obratite pozornost na visoki napon.
Ova oprema radi s rotirajućim dijelovima.
Nepoštivanje sigurnosnih uputa može uzrokovati ozbiljne osobne ozljede ili materijalnu štetu.
Ovom opremom smije rukovati samo kvalificirano osoblje koje u potpunosti razumije sljedeća upozorenja, mjere opreza i postupke održavanja.
Ključ za sigurno korištenje ove opreme za proizvodnju kvalificiranih proizvoda leži u pravilnom ovladavanju procesom rada i održavanja.
KVALIFICIRANO OSOBLJE
Odnosi se na ljude koji su upoznati s radom i održavanjem ove opreme i moraju imati sljedeće kvalifikacije.
Obučen i kvalificiran za napajanje, odspajanje, čišćenje, uzemljenje i označavanje ožičenja i električne opreme u skladu sa sigurnosnim propisima.
Osposobljen za pravilno održavanje i korištenje opreme kako je definirano sigurnosnim propisima.
Obučen za hitnu pomoć.
OPASNOST
Odnosi se na smrt, ozbiljne ozljede ili materijalnu štetu do kojih bi moglo doći da nisu poduzete odgovarajuće mjere opreza.
PAŽNJA
Odnosi se na relevantne dijelove informacija o proizvodu i priručnike kojima treba dati visok prioritet.
BILJEŠKE
Samo kvalificiranom osoblju koje je upoznato s ovom opremom i informacijama dostavljenim s njom dopušteno je rukovati ili servisirati opremu.
U normalnom radu opreme, zabranjeno je dodirivati različite proizvodne dijelove rukama po volji kako biste spriječili ozljede; kako biste spriječili oštećenje stroja.
Prije obavljanja intuitivnog remonta i radova na održavanju, provjerite je li AC napajanje isključeno; i kontroler i motor mogu biti pod opasnim naponom dok se ne isključi izmjenična struja.
U napunjenom mjerenju, bez obzira na okolnosti, nije dopušteno dodirivati napunjeno ožičenje; oprema za mjerenje instrumenata treba biti ispravna, kako bi se izbjegla netočna oprema i pojava oštećenja opreme.
Osigurajte da je oprema dobro uzemljena i sigurna za rad.
Nakon što je oprema pod naponom, osoblje bez obuke ne dirajte razne električne komponente, priključke itd. kako ne bi uzrokovali tjelesne ozljede; kao što je pojava fenomena prekida mrežne veze, isključite napajanje prije obrade.
Kada čistite i održavate opremu, isključite napajanje, nemojte raditi s strujom, strogo je zabranjeno čistiti vodom.
Strogo slijedite korake rada opreme kako biste osigurali proizvodnju kvalificiranih proizvoda; o održavanju ostalih bilješki, obratite nam se.
Zahtjevi za okoliš
Kako bi se osigurala proizvodnja kvalificiranih proizvoda, au isto vrijeme produžio radni vijek različitih komponenti opreme, pogon korisnika mora imati sljedeće uvjete:
Napon napajanja
Dvo{0}}fazni tro{1}}žični sustav 2×220V±10%, 50HZ±2% 3,5KW
Moraju se osigurati dobri uvjeti uzemljenja (zaseban uređaj za uzemljenje u skladu s međunarodnim standardima za osobnu zaštitu i određeni stupanj eliminacije elektromagnetskih smetnji). S curenjem i anti-statičkim uzemljenjem.
Instalacijsko okruženje
Temperatura 20-25 stupnjeva
Relativna vlažnost 30 do 80% (bez kondenzacije)
Okruženje-bez prašine, stupanj čistoće 100.000
Bez korozivnih ili zapaljivih plinova
Dobro-prozračene prostorije, za raspršivanje vrućeg zraka i ventilaciju za osoblje
Bez elektromagnetskih smetnji ili štetnih zraka
Osvjetljenje radionice zadovoljava zahtjeve preciznih instrumenata
Tlo treba biti ravno, nosivosti 500 kg/m2
Korištenje opreme i značajke
RH16A više{1}}polni stroj za namatanje zavojnica osnovna je oprema za izradu vlaknastih zavojnica žiroskopa, a naša tvrtka ima temeljnu tehnologiju istraživanja i razvoja i proizvodnje. Ovaj stroj za namotavanje može namotavati sve vrste simetričnih ili jednostavnih procesa namotavanja vlakana, uz jednostavno rukovanje, visokoprecizno automatsko polaganje vlakana, visokoprecizno automatsko nanošenje ljepila, visok stupanj automatizacije, stabilan rad i tako dalje.
Značajke proizvoda
Cijeli stroj ima potpuno zapečaćenu strukturu zavarivanja. Dno stroja opremljeno je univerzalnim Foma kotačima, što je zgodno za kretanje opreme, a također ima i amortizaciju.
Ispunjava zahtjeve kvadrupolnih, oktupolnih i heksadekapolnih zavojnica vlakana;
Precizno automatsko polaganje vlakana tijekom namotavanja, sposobno za optička vlakna s vanjskim promjerima od 100um, 135um, 165um i 250um;
Prikaz duljine namotaja, broja zavoja, broja slojeva, položaja polaganja vlakana, smjera rotacije vretena, smjera polaganja vlakana, napetosti i drugih informacija u stvarnom-vremenu;
Engleski softver za mjerenje i upravljanje HMI;
S funkcijom sinkronizirane rotacije vretena, prilagodljivom brzinom;
Ručno -podešavanje brzine rotacije u stvarnom vremenu, brzina rotacije može se prilagoditi u rasponu od 0-80 o/min, uspon vlakana može se prilagoditi u stvarnom vremenu;
Ručno kontrolirajte povećanje ili smanjenje brzine.
Može se zaustaviti u bilo kojem trenutku, i ručna kontrola, s preokretom vlakana;
S in-funkcijom automatskog lijepljenja;
Uz videonadzor namotavanja, može pratiti situaciju namotavanja vlakana u stvarnom vremenu, a opremljen je LCD zaslonom. Leća se može namjestiti u tro-dimenzionalnom smjeru XYZ;
Sigurnosna zaštita za sprječavanje osoblja od pogrešnih operacija koje uzrokuju oštećenje opreme ili proizvoda, kao što je zaštita od napetosti namota, lijeva i desna ograničenja alata za namatanje zavojnice i tako dalje.
Glavni tehnički pokazatelji
|
Ne. |
Artikal |
Jedinica |
Raspon |
|
1 |
Podržana duljina vlakna |
m |
Manje od ili jednako 10000 |
|
2 |
Raspon kontrole napetosti |
g |
3 do 50 |
|
3 |
Točnost kontrole napetosti |
g |
±0,5 (20 o/min) |
|
4 |
Podržani promjer vlakana |
mm |
100-500 |
|
5 |
Pogreška skretanja |
okrenuti se |
Manje od ili jednako 0,01 |
|
6 |
Pogreška duljine |
Manje od ili jednako 3 posto |
|
|
7 |
Radijalno odstupanje vretena |
mm |
Manje ili jednako 0,02 |
|
8 |
Aksijalno odstupanje vretena |
mm |
Manje ili jednako 0,02 |
|
9 |
Ravnost polaganja vlakana |
mm |
Manje od ili jednako 0,01 |
|
10 |
Ponovljivost polaganja vlakana |
mm |
±0.01 |
|
11 |
Brzina namotavanja |
okr/min |
0 do 80 |
|
12 |
Pokret polaganja vlakana |
mm |
200 |
|
13 |
Vanjski promjer zavojnice namotanog vlakna |
mm |
20 do 250 |
|
14 |
Promjer vretena za pričvršćivanje kostura zavojnice |
mm |
φ15, φ10 |
|
15 |
Širina Pay{0}}Spoola |
mm |
40 do 80 |
|
16 |
Promjer rotacije vretena |
mm |
Veći ili jednak 200 |
|
17 |
Visina centra vretena |
mm |
Veći ili jednak 300 |
Sastav opreme i princip rada
Sastav opreme
|
Uređaj-za primanje vlakana |
1 set |
|
Uređaj za polaganje vlakana |
1 set |
|
Fiber uređaj za plaćanje- |
1 set |
|
Uređaj za mjerenje napetosti |
1 set |
|
Vreteno za pričvršćivanje kostura zavojnice |
1 set |
|
Uređaj za vođenje vlakana |
1 set |
|
Uređaj za automatsko lijepljenje |
1 set |
|
Industrijsko upravljačko računalo i jedinica za prikaz |
1 set |
|
HD kamera i jedinica za prikaz |
1 set |
|
Standardni kalem za premotavanje vlakana |
2 kom |
Struktura stroja
Vanjska dimenzija opreme je 1550 mm (D) x 1150 (Š) x 1900 mm (V); dno je ugrađeno s pomičnim Footmaster kotačima za teške-opterećenja i opremljeno mehanizmom za vodoravno podešavanje, što olakšava kretanje opreme kao i vodoravno pozicioniranje.
Vreteno je ključna komponenta koja osigurava glavni tehnički indeks stroja za namatanje zavojnice. Vreteno koristi visoko{1}}precizno vreteno s rotacijskim odstupanjem manjim od ili jednakim 0,02 mm i opremljeno je servo motorom za pogon vretena kako bi zadovoljilo zahtjeve brzine i položaja.
Profil uređaja prikazan je na slici.

Slika 1: Slika proizvoda

Slika 2: Faktor oblika proizvoda II
Uređaj-za primanje vlakana
Precizno vreteno
Vreteno se uglavnom sastoji od motora vretena + originalnog uvezenog motora visoke-preciznosti:

Slika 3: Precizno vreteno
Struktura i princip rada
Ovaj se uređaj upotrebljava za namotavanje vlakana-zavojnice i uglavnom dovršava rotacijsku funkciju primanja-vlakna. Uređaj se pokreće preko motora glavnog vretena, a korisnik može podesiti brzinu vrtnje i smjer vrtnje motora na upravljačkoj ploči. Rotacija motora prenosi se na glavno vreteno preko visoko-preciznog uvezenog motora zupčanika i sinkronog remena, a glavno vreteno pokreće zavojnicu vlakana da se okreće ravnomjernom brzinom. U procesu namotavanja zavojnice, zavojnica vlakana postavljena je na fiksni dio kostura, a kalem za isplatu vlakana postavljen je na dio za fiksiranje kalema.
Dijelovi za montažu kostura
Dijelovi za pričvršćivanje kostura su stepenasti i podijeljeni na dio za pričvršćivanje kostura i dio za pričvršćivanje kalema:

Slika 4: Komponente za montažu kostura
Uređaj-za prihvat vlakana
Uređaj-za prihvat vlakana uglavnom se sastoji od preciznog glavnog vretena + dijelova za montiranje kostura + dijela za pričvršćivanje kostura:

Slika 5: Sustav-za preuzimanje vlakana
Precizni uređaj za polaganje vlakana
Precizni uređaj za polaganje vlakana uglavnom se sastoji od motora za polaganje vlakana + visokopreciznog modula vodilice:

Slika 6: Precizno polaganje vlakana
Struktura i princip rada
Ovaj uređaj uglavnom dovršava precizno kretanje polaganja vlakana, koristeći servo motore spojene na motor zupčanika s velikim omjerom redukcije brzine, koji će pokretati radnu platformu da se pomiče pomoću tračnice visoke preciznosti. Tijekom namotavanja vlakana, u skladu s brzinom preuzimanja vlakana, promjerom vlakana, preciznim izračunavanjem kretanja polaganja vlakana, tako da će kretanje precizne klizne tračnice biti isto kao i brzina polaganja vlakana, kako bi se postigla dosljednost, održala ravnoteža, postiglo precizno polaganje vlakana. Uređaj za-isplatu vlakana i senzor napetosti fiksirani su na sustav za polaganje vlakana, oni će ostati relativno statični sa sustavom za polaganje vlakana tijekom rada.
Fiber Pay{0}}uređaj
Fiber pay{0}}uređaj uglavnom se sastoji od fiber pay{1}}motora + originalnog uvezenog visoko-preciznog motora:

Struktura i princip rada
Ovaj uređaj uglavnom kontrolira precizno kretanje vlakna{0}}isključivanja, pomoću servo motora spojenog na motor zupčanika s visokim omjerom redukcije, koji će pokretati vlaknasto isplat-vreteno pomoću spojke. Tijekom namotavanja vlakana, u skladu s brzinom primanja-vlakana, napetosti, precizno izračunavanje kretanja vlakana isplati-off, prilagođavanje u bilo kojem trenutku, kako bi se osiguralo da će vlakno biti namotano stabilnom napetosti na kostur; opremljen kardanskim vodičem, tako da se vlakno ne uvija ni pod kojim kutom, smanjuje dodatno naprezanje zbog uvijanja tijekom namotavanja.
Uređaj za mjerenje napetosti + uređaj za vođenje vlakana
Uređaj za osjet napetosti uglavnom se sastoji od senzora napetosti + kotača za vođenje vlakana:


Struktura i princip rada
Uređaj za osjet napetosti + uređaj za vođenje vlakana fiksirani su na preciznu tračnicu sustava za polaganje vlakana.
Uređaj za osjet napetosti ima kružni kotač za vođenje vlakana, pričvršćen na zakretnu ruku koja se može okretati. Postoji pokretni kotač koji je stabilizirao napetost. U središtu zakretne ruke nalazi se senzor napetosti, pravovremena povratna informacija o položaju pokretnog kotača prema PLC kontrolnom sustavu, sustav u skladu s primljenim položajem pokretnog kotača za podešavanje brzine isplate-vlakana.
Kada polaganje vlakana na kostur nije idealno, čini se da su vlakna naslagana ili labava, koja se moraju uvući, smjerom motora za primanje-vlakana, isplatom-vlakana i polaganjem vlakana može se upravljati dodirnom pločom kako bi se postigla idealna situacija.
U procesu namotavanja, ako postoji potreba za zamjenom kalema, prema slici 9. Vođenje vlakana namotaja vlakana, izravno postavite odgovarajući kalem na vreteno za isplatu vlakana, kako biste postigli brzu promjenu kalema.
Uređaj za lijepljenje
Uređaj za lijepljenje uglavnom se sastoji od otvora za ugradnju četke i grijača.

Struktura i princip rada
Uređaj za lijepljenje je pričvršćen na uređaj za vođenje vlakana.
Kutija za ljepilo na uređaju za lijepljenje ima okruglu rupu, pod normalnim okolnostima, postavite četkicu na izlaz štrcaljke za doziranje, štrcaljka je postavljena u okruglu rupu, optičko vlakno prolazi kroz središte četke. Količina ljepila se može kontrolirati podešavanjem izlaza ljepila iz šprice. Osim toga, na dnu se nalazi električni uređaj za grijanje, temperatura ljepila se može kontrolirati, kako bi se izbjeglo stvrdnjavanje ljepila tijekom dugotrajne upotrebe.
Precizna platforma
Precizna platforma uglavnom se sastoji od mramorne platforme, kao i okvira za podršku od lijevanja:

Slika 11: Precizna platforma
Struktura i princip rada
Ovaj uređaj uglavnom dovršava zadatak podupiranja i podešavanja visine svakog dijela, koristeći kombinaciju mramornih platformi i lijevanih dijelova; mramorne platforme kako bi se osigurala ravnost radnog stola, lijevani dijelovi kako bi se osiguralo da platforma ne deformira tijekom dugotrajne uporabe.
Program elektroničkog upravljačkog sustava
Električni upravljački sustav važan je dio više{0}}polnog stroja za namotavanje vlakana za realizaciju kontrole kretanja i konačno postizanje tehničkog indeksa performansi. Na temelju razumijevanja njegovih tehničkih pokazatelja učinkovitosti i zahtjeva za upotrebu, iznijeli smo tehničku shemu električnog upravljačkog sustava više-polnog stroja za namatanje optičkih vlakana, koji uključuje sljedeće glavne sadržaje:
Glavne komponente elektroničkog upravljačkog sustava;
Sustav kontrole napetosti;
Sustav preciznog postavljanja vlakana;
Sinteza sustava upravljanja;
Sigurnosna zaštita za rad sustava.
Program u potpunosti razmatra zrelu i naprednu tehnologiju. Upravljački sustav preuzima položaj digitalne kompozitne upravljačke strukture zatvorene -petlje u kombinaciji s glavnim industrijskim upravljačkim PC računalom i Mitsubishi serijom PLC više{2}}osnog sustava upravljanja osi kretanja. Prijatno grafičko sučelje čovjek-stroj pruža fleksibilan rad i prikaz u procesu namotavanja; visoko-precizni servo motorni sustav s položajem referentnog signala za kodiranje optoelektroničkog inkrementalnog osovinskog kodera kao mjerenje svake osi kretanja elementa povratne sprege; PLC kontroler gibanja osi i kontrolno računalo PLC kontroler gibanja osi i kontrolno računalo su konfigurirani s RS232 za komunikaciju s gornjim računalom radi realizacije kontrole; računalni softver temelji se na operativnom sustavu WINDOWS s mogućnošću proširenja funkcija.

Upravljačko računalo glavni je dio elektroničkog upravljačkog sustava, kojim se obavljaju različite operacije upravljanja prstenastim -strojem za namatanje, unos i izlaz podataka i funkcije upravljanja svakim funkcionalnim predloškom, kao i nadzor kvarova opreme i sigurnosna zaštita.
Mitsubishi PLC je srž kontrole gibanja svake osi, preko pogonske jedinice sa svakom osi, mehanizma gibanja, mjerenja kuta osi i jedinice za povratne informacije čini sustav zatvorene petlje-pozicije, kako bi se postigla koordinirana kontrola gibanja svake osi, i osigurao mjerni krug ciklusa za mjerenje kalibracije brzine i osigurao fiksni-kutni sinkronizirani pulsni izlaz. Upravljačko računalo također izvršava razne funkcije upravljanja opremom sučeljem čovjek-stroj, kao što su unos korisničkih podataka, izlaz podataka opreme-u stvarnom vremenu i prikaz krivulje putanje kretanja.
Kamera visoke{0}}razlučivosti i jedinica za prikaz
Jedinica za prikaz podijeljena je u dva dijela, prvi dio je jedinica za prikaz kamere, drugi dio je sučelje za interakciju s ljudskim -računalom, koje prikazuje radne funkcije i parametre stroja, osim toga, praktični gumbi za upravljanje također mogu upravljati strojem za namatanje zavojnice:

Sustav industrijske kontrole
Industrijski upravljački sustav sastoji se od industrijskog upravljačkog stroja + PLC upravljačkog sustava + servera, upravljački sustav sučelja ljudskog-stroja instaliran je u industrijski upravljački stroj, zajedno s PLC kontrolerom, čineći cijeli industrijski upravljački sustav kompletnim svaki pokret opreme.
Sučelje HMI upravljačkog sustava je sljedeće:

Slika 14: Upravljačko sučelje industrijskog upravljačkog sustava
Rad opreme
Priprema
Otvorite zračni prekidač (donji lijevi kut) glavnog napajanja, pritisnite gumb za napajanje na dodirnoj ploči, u ovom trenutku stroj je uključen, stroj ulazi u radno stanje.
Provjerite postoji li nenormalan alarm na radnom sučelju
Pregledajte svaki dio stroja radi bilo kakvih abnormalnosti koje mogu utjecati na normalan rad stroja;
Pregledajte sve dijelove stroja na abnormalnosti koje utječu na sigurnost.
Operacija u tijeku
Konfiguracija

Slika 15: Sučelje za podešavanje parametara
|
Artikal |
Opis |
|
Promjer vlakana |
Postavljanje trenutno korištenog promjera vlakana |
|
Unutarnji promjer svitka |
Postavljanje unutarnjeg promjera zavojnice trenutno korištenog kostura |
|
Širina kostura |
Postavljanje unutarnje širine zavojnice trenutno korištenog kostura |
|
Brzina primanja vlakana- |
Postavljanje osnovne brzine osi-pokretanja vlakana |
|
Brzina polaganja vlakana |
Postavljanje osnovne brzine brzine polaganja vlakana |
|
Isplati{0}}brzina vlakana |
Postavljanje osnovne brzine op-isplatne osi |
|
Ukupno zavojnice |
Bilježenje ukupnog broja namotanih zavojnica |
|
Ukupna duljina |
Snimanje ukupne dužine |
|
Ukupni slojevi |
Snimanje ukupnih slojeva |
|
Ukupni okreti |
Bilježenje ukupnih okretaja |
|
Pokretanje-zavoja ubrizgavanja ljepila |
Ljepilo će se ubrizgavati svaki određeni zavoj |
|
Pomicanje kamere lijevo/desno |
Pritisnite za pomicanje položaja kamere |
|
Rasvjeta opreme |
Kliknite za uključivanje/isključivanje svjetla u stroju |
Parametri namotaja zavojnice (npr. širina skeleta vlaknastog prstena, promjer skeleta, promjer vlakana) postavljaju se preko ovog sučelja na sljedeći način:
Unesite HMI - gumb Parametar/Podaci za postavljanje.
Kontrolirati
Rad ove opreme je uglavnom na sučelju čovjek-stroj, a lokacija svake tipke za rad prikazana je na sljedećoj slici:

Slika 16: Kontrolno sučelje
|
Artikal |
Opis |
|
Jelovnik |
Sučelje za praćenje rada (sučelje za-uključivanje) |
|
Prikaz napetosti |
Prikaz trenutne napetosti vlakana kodera |
|
Spool A podaci |
Zabilježite podatke koji se generiraju kada radi spool A. |
|
Spool B podaci |
Zabilježite podatke koji se generiraju kada radi spool B. |
|
Trenutačna stopa |
Trenutna brzina vretena za namatanje (r/min) |
|
Trenutno mjesto polaganja vlakana |
Trenutačni položaj vretena za polaganje vlakana |
|
Položaj polaganja lijevog vlakna |
To znači poziciju koju je sustav izračunao na temelju trenutne širine kostura |
|
Pravi položaj za polaganje vlakana |
Ovo je gumb za postavljanje početne pozicije polaganja vlakana |
|
Novi sloj |
Završite namatanje trenutnog sloja. Pritisnite gumb Wind New Layer. Trenutna duljina i broj zavoja se brišu, a trenutni sloj se povećava za 1. |
|
Nova zavojnica |
Trenutni svitak je gotov. Pritisnite nova zavojnica. Svi podaci na kalemu A i B se brišu i brojanje počinje ponovno. |
|
Čista napetost |
Obriši trenutnu vrijednost koordinate kodera |
|
Okidač za ubrizgavanje ljepila |
Signal za ubrizgavanje ljepila– podešavanje parametara ubrizgavanja ljepila |
|
Servo omogućen |
To znači da je servo omogućen |
|
Zaustavljanje u nuždi |
To znači hitno zaustavljanje. |
|
Preopterećenje napetosti |
To znači da je napetost preopterećena. |
|
Povratak u ishodište |
Ovo je gumb za os polaganja vlakana koja se vraća u ishodište kada je stroj zaustavljen ili u ručnom načinu rada. Ne radi u automatskom načinu rada. |
|
Lijevo poravnanje |
To znači da počinje funkcija lijevog poravnanja |
|
Desno poravnanje |
To znači da počinje funkcija desnog poravnanja |
|
Kontinuirani način rada |
Ovo je gumb za zajednički rad triju osi |
|
Odvojeni način rada |
Ovo je gumb za odvojeni rad triju osi |
|
Pokretanje lijevog poravnanja |
Ovo je gumb za pokretanje triju osi koje rade zajedno |
|
Pokretanje desnog poravnanja |
Ovo je gumb za pokretanje triju osi koje rade odvojeno |
|
Rotacija naprijed |
To znači da se os namotaja okreće prema naprijed |
|
Rotacija unazad |
To znači da se namot okreće unatrag |
|
Kalem A |
Ovo je gumb za izvršavanje programa spoola A i snimanje podataka spoola A |
|
Kalem B |
Ovo je gumb za izvršavanje programa spoola B i snimanje podataka spoola B |
|
Vlakna položena lijevo |
Ovo je gumb za polaganje vlakana ulijevo |
|
Vlakna položena udesno |
Ovo je gumb za polaganje vlakana udesno |
|
Jelovnik |
Pristup glavnom gumbu operaterskog sučelja |
|
Parametri/podaci |
Ovo je gumb za ulazak u sučelje za postavljanje parametara/bilježenje podataka |
|
I/O nadzor |
Pristup PIC ulazu/izlazu I/O |
Kontrola napetosti

Upravljačka ploča
Br. 1 je podešavanje brzine vretena za namatanje
Br. 2 je promjena smjera rotacije: naprijed ili natrag
Br.3 je promjena smjera polaganja vlakana: lijevo ili desno
No.4 je malo promijeniti smjer polaganja vlakana: lijevo ili desno
No.5 je pokrenuti stroj
Br.6 je zaustaviti stroj

Alarm kvara i uklanjanje
Alarm greške
Kada stroj radi automatski ili ručno, na monitoru rada pojavljuje se poruka upozorenja, koja označava da je stroj u stanju alarma greške i stavlja stroj u stanje suspenzije, dok sučelje obično prikazuje poruku o grešci.
Status alarma Ukloni
Prema informacijama o pogrešci na radnom sučelju ili putem promatranja za određivanje greške, nakon što se greška riješi, alarm se ukloni, stroj vraća izvorno radno stanje.
Zaustavljanje u nuždi
Kada hitna situacija zahtijeva trenutačno zaustavljanje, odmah pritisnite crvenu tipku za hitno zaustavljanje.
U tom trenutku, stroj se odmah zaustavlja i sve operacije ne rade, neće biti upozorenja u nadzoru rada. Nakon rješavanja problema, okrenite
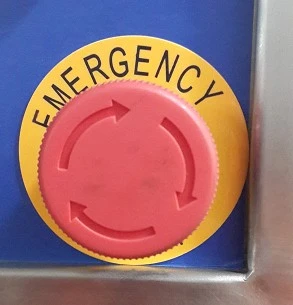
gumb za hitno zaustavljanje tako da iskoči i pritisnite gumb za resetiranje prije nego što se problem riješi.
Mjere opreza pri radu
Držite operatera dalje od tijela opreme dok oprema radi kako biste izbjegli osobne ozljede;
Nemojte raditi sa strojem pri velikim brzinama (brzine od 300 m/min i više) za optička vlakna promjera manjeg od 170 um (uključujući 170 um). To je zato što se optička vlakna malog promjera lako oštećuju pri velikim brzinama. Preporuča se kontrolirati brzinu unutar 200m/min.
Ne isključujte struju dok stroj normalno radi jer to može uzrokovati značajna oštećenja stroja;
Redovito provjeravajte svaki nosivi i lomljivi dio stroja;
Izvršite pravovremeno održavanje svih pokretnih dijelova, kao što su ležajevi vodilice, mali ležajevi kotača vodilice i drugi dijelovi;
Nacrtajte raspon linija upozorenja gdje se stroj treba koristiti kako biste izbjegli ozljede osoblja uzrokovane lomljenjem vlakana tijekom -radnje velikom brzinom;
Raspored periodičnog održavanja
|
Tip |
Frekvencija |
Sadržaj |
|
Dnevno |
Svakodnevni |
Provjerite radnu temperaturu, vlažnost, prašinu, strane tvari itd. |
|
Provjerite nenormalne vibracije i buku |
||
|
Provjerite napon napajanja |
||
|
Provjerite postoji li čudan miris |
||
|
Provjerite čistoću prednje strane servo pogona, konektore |
||
|
Provjerite žice |
||
|
Provjerite spojne dijelove s opremom i odstupanje nožica jezgre |
||
|
Provjerite da nema stranih predmeta ugrađenih u teretni dio |
||
|
Provjerite jesu li kotačići za vođenje čisti, glatki,-bez srha i stabilni |
||
|
Provjerite je li sustav kontrole napetosti fleksibilan i nema zastajkivanja |
||
|
Upotrijebite čistu i suhu gazu bez-prašine da obrišete površinu stroja, površinu kliznog stola, fiksne dijelove kostura, kotačić s vlaknima za vođenje i druge male dijelove potrebno je koristiti pincetu za pričvršćivanje čišćenje alkoholnom vatom |
||
|
Povremeno |
Tjedni |
Dijelovi za pričvršćivanje kostura, tračnice, rukavci su podmazani uljem za šivaće strojeve. |
|
Mjesečno |
Zatezanje vijaka nosača vlakna{0}}isplate |
|
|
Zatezanje vijaka ležaja-za prihvat vlakana |
||
|
Zatezanje pričvrsnih vijaka vodilice |
||
|
Pozicioniranje ležaja kotača vodilice u istoj ravnini |
||
|
Podmazivanje svakog radnog ležaja |
||
|
Godišnje |
Je li ožičenje pogona labavo ili ne |
|
|
Provjerite ima li labavih priključaka između servo motora i pogona |
||
|
Je li žica za uzemljenje svakog uređaja sigurna |
||
|
Pregled rotirajućih ležajeva |
Uobičajeni kvarovi i metode rukovanja
|
Ne. |
greška |
uzrok |
Liječenje |
bilješka |
|
1 |
Nema struje nakon što je oprema uključena u struju |
Nema struje u utičnici mrežnog utikača; Zračni prekidač Q1 u električnom ormariću nije zatvoren; Gumb za napajanje na radnoj ploči nije pritisnut; |
Uključite napajanje u glavnu utičnicu; Zatvorite Q1 zračni prekidač u električnom ormariću; Pritisnite tipku za napajanje na radnoj ploči; |
čuvajte se strujnog udara |
|
2 |
Oprema ima napajanje, ploča s prikazom servo pogona postavljanja vlakana, isplate- vlakana, preuzimanja vlakana itd. nema zaslon |
Zračni prekidač servo pogona Q1 do Q7 nije zatvoren za polaganje vlakana, isplatu-vlakna i preuzimanje-vlakna. |
Zatvorite zračne prekidače Q1 do Q7 u električnom ormariću. |
čuvajte se strujnog udara |
|
3 |
PLC modul ne radi |
PLC modul nije uključen PLC mod je "STOP". |
Zatvorite prekidač zraka Q9 Prebacite PLC mod na "RUN" |
čuvajte se strujnog udara |
|
4 |
Lijeva i desna tipka "OFF/ON" ne svijetle. |
Napetost je previsoka ili preniska, ili je gornja/donja granica zaštite od napetosti postavljena prenisko. |
Ručno podesite napetost tako da je napetost unutar gornje/donje granice vrijednosti zaštite od napetosti ili postavite višu vrijednost zaštite. |
čuvajte se strujnog udara |
|
5 |
Kutija alarma traži "lijevo ograničenje ili desno ograničenje" indikator alarma svijetli |
Vodilica linije doseže krajnji položaj, automatska zaštita stroja |
Potrebno je pritisnuti gumb za zaustavljanje u nuždi kako bi se poništila tračnica ručnim okretanjem vijka tračnice kada se pojavi alarm ograničenja lijevo/desno vodilice. Držite red žičane baze dalje od lijevog/desnog graničnog prekidača. |
Struja mora biti isključena |
Popularni tagovi: stroj za namotavanje vlakana rh16a, Kina proizvođači strojeva za namotavanje vlakana rh16a, tvornica